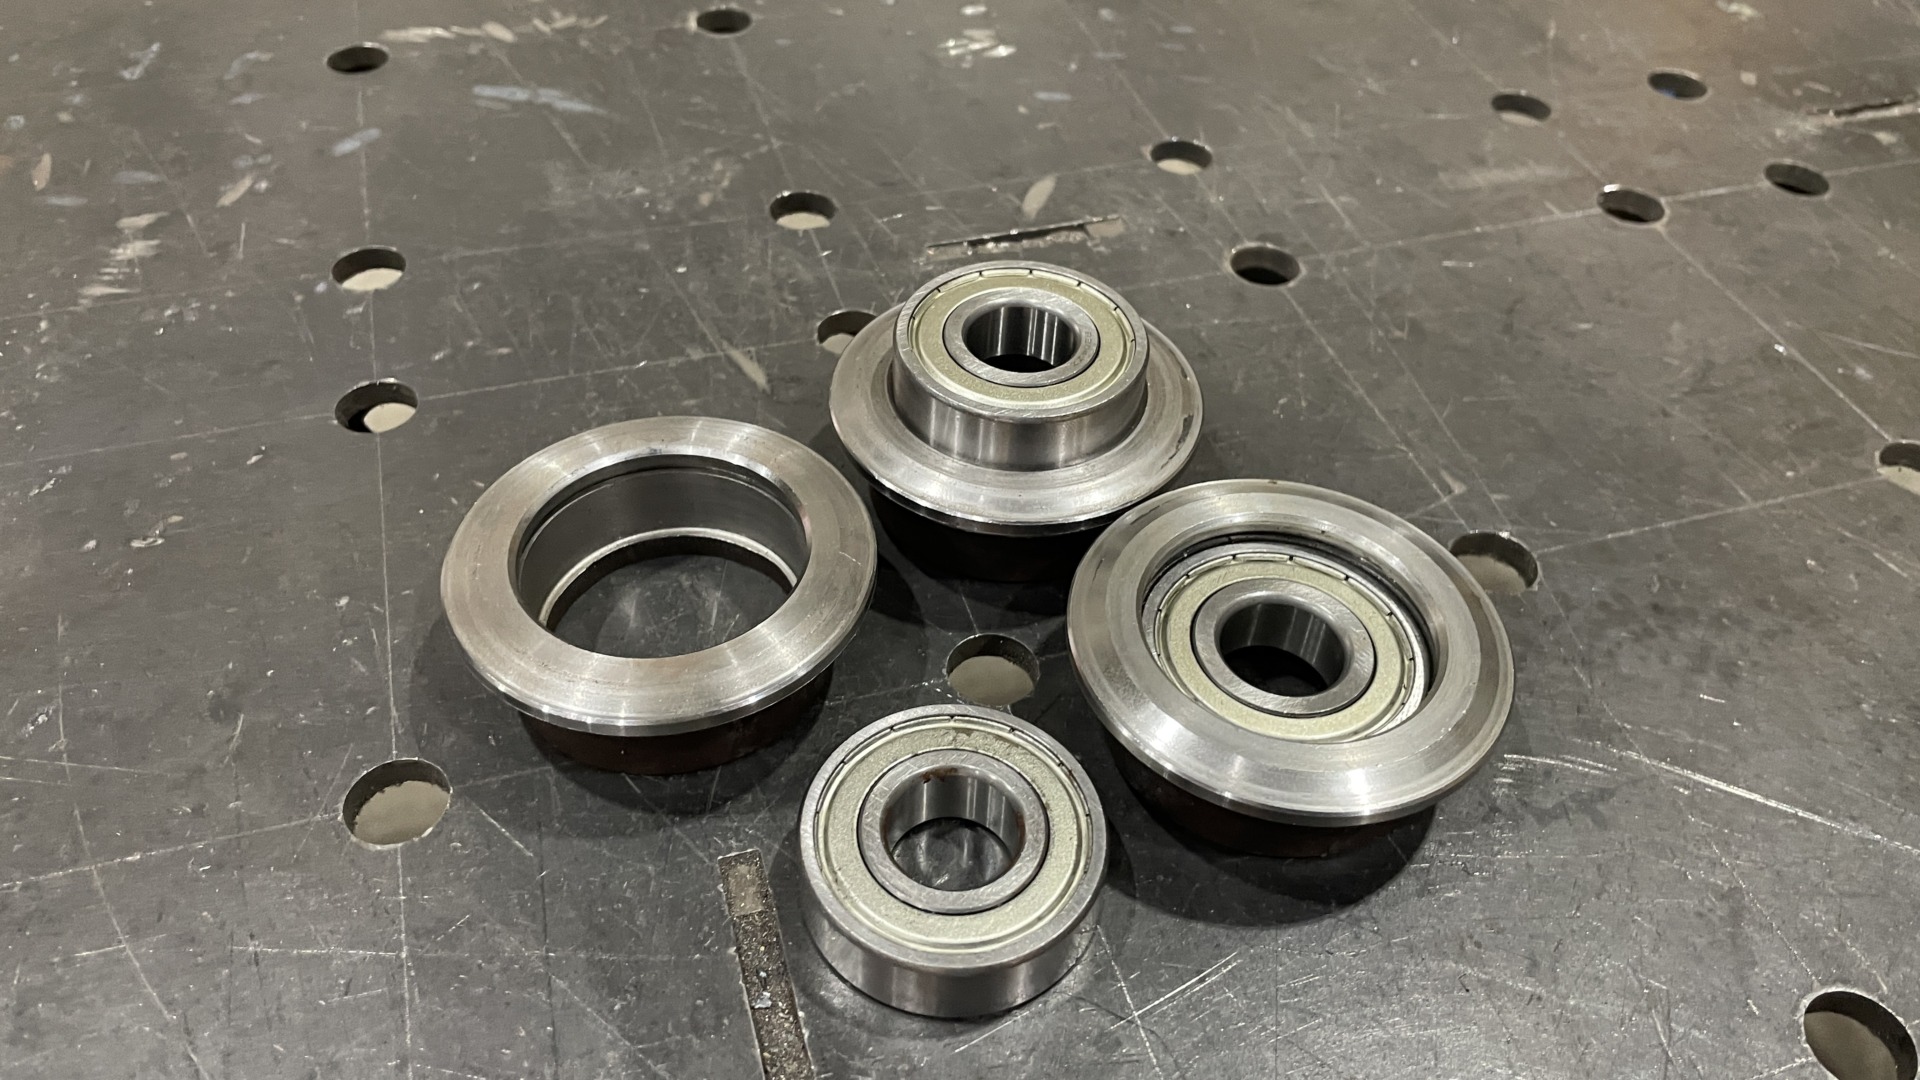
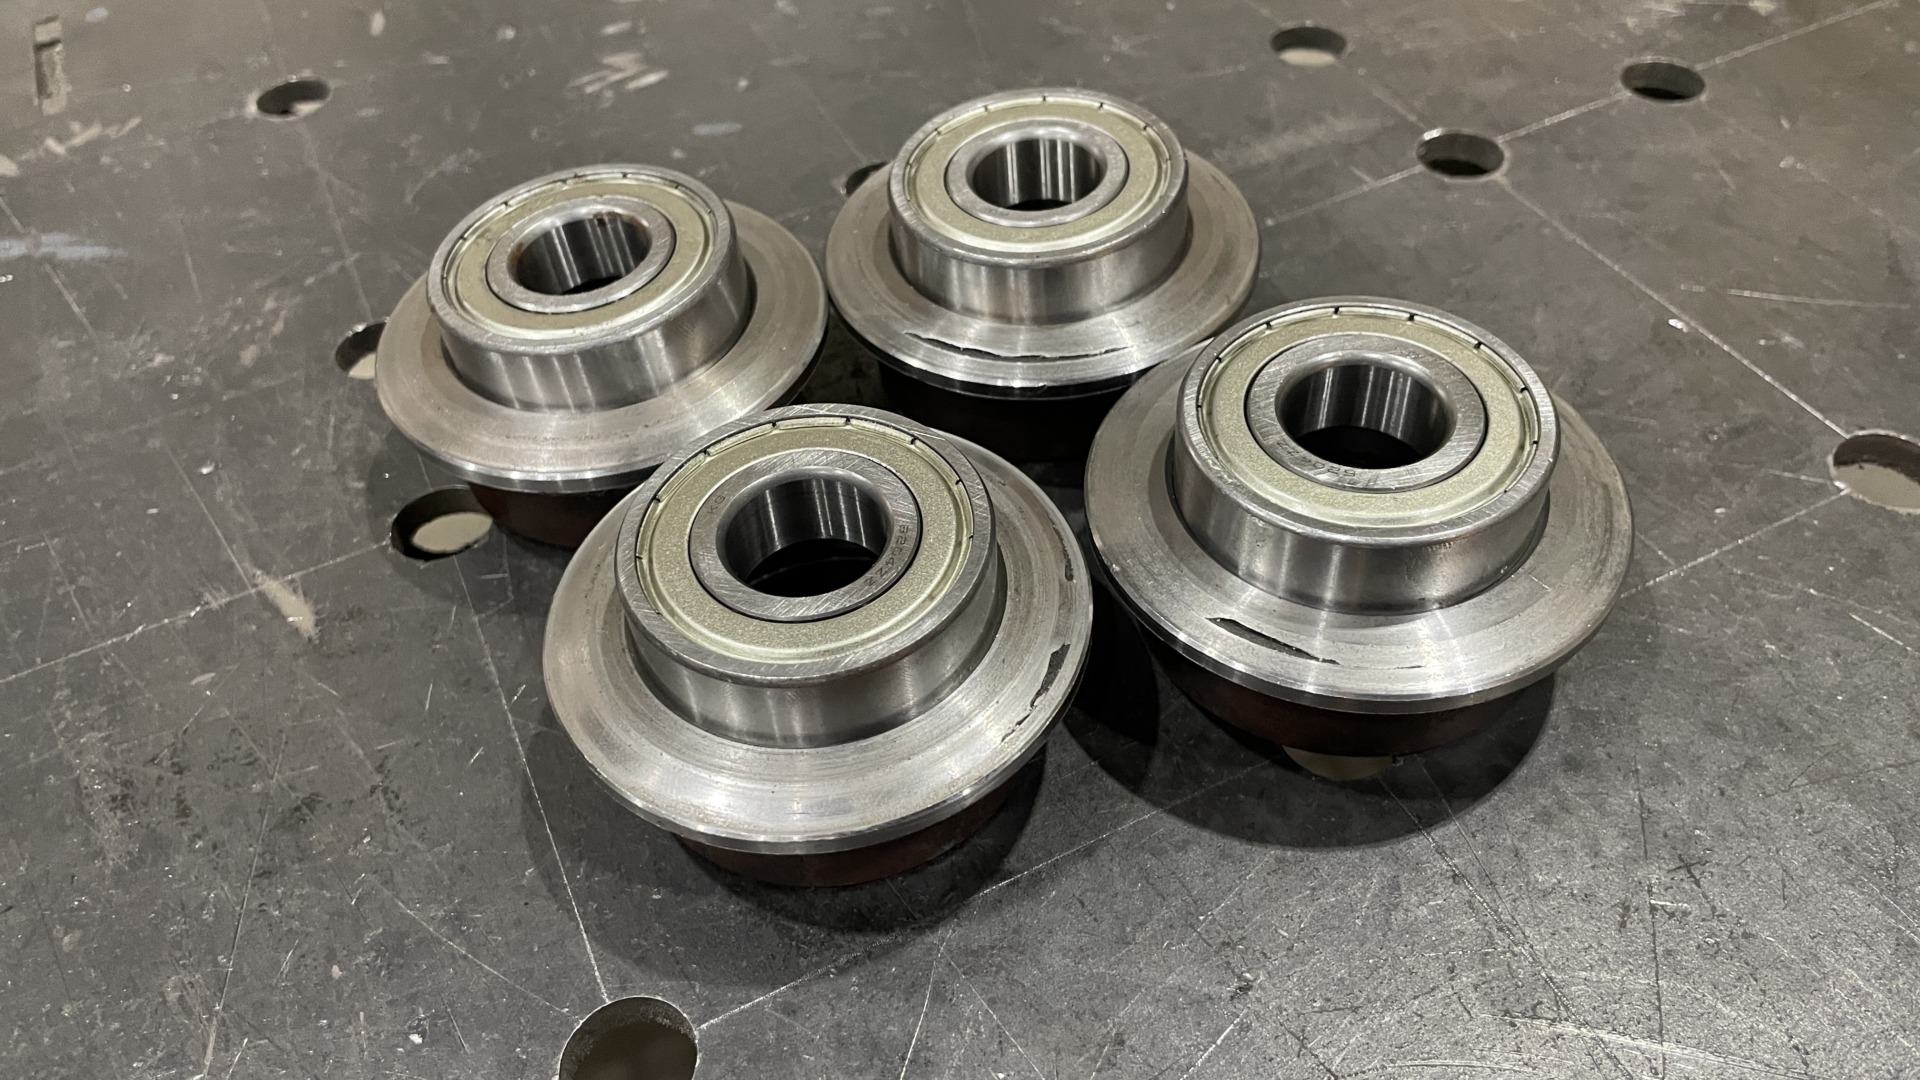
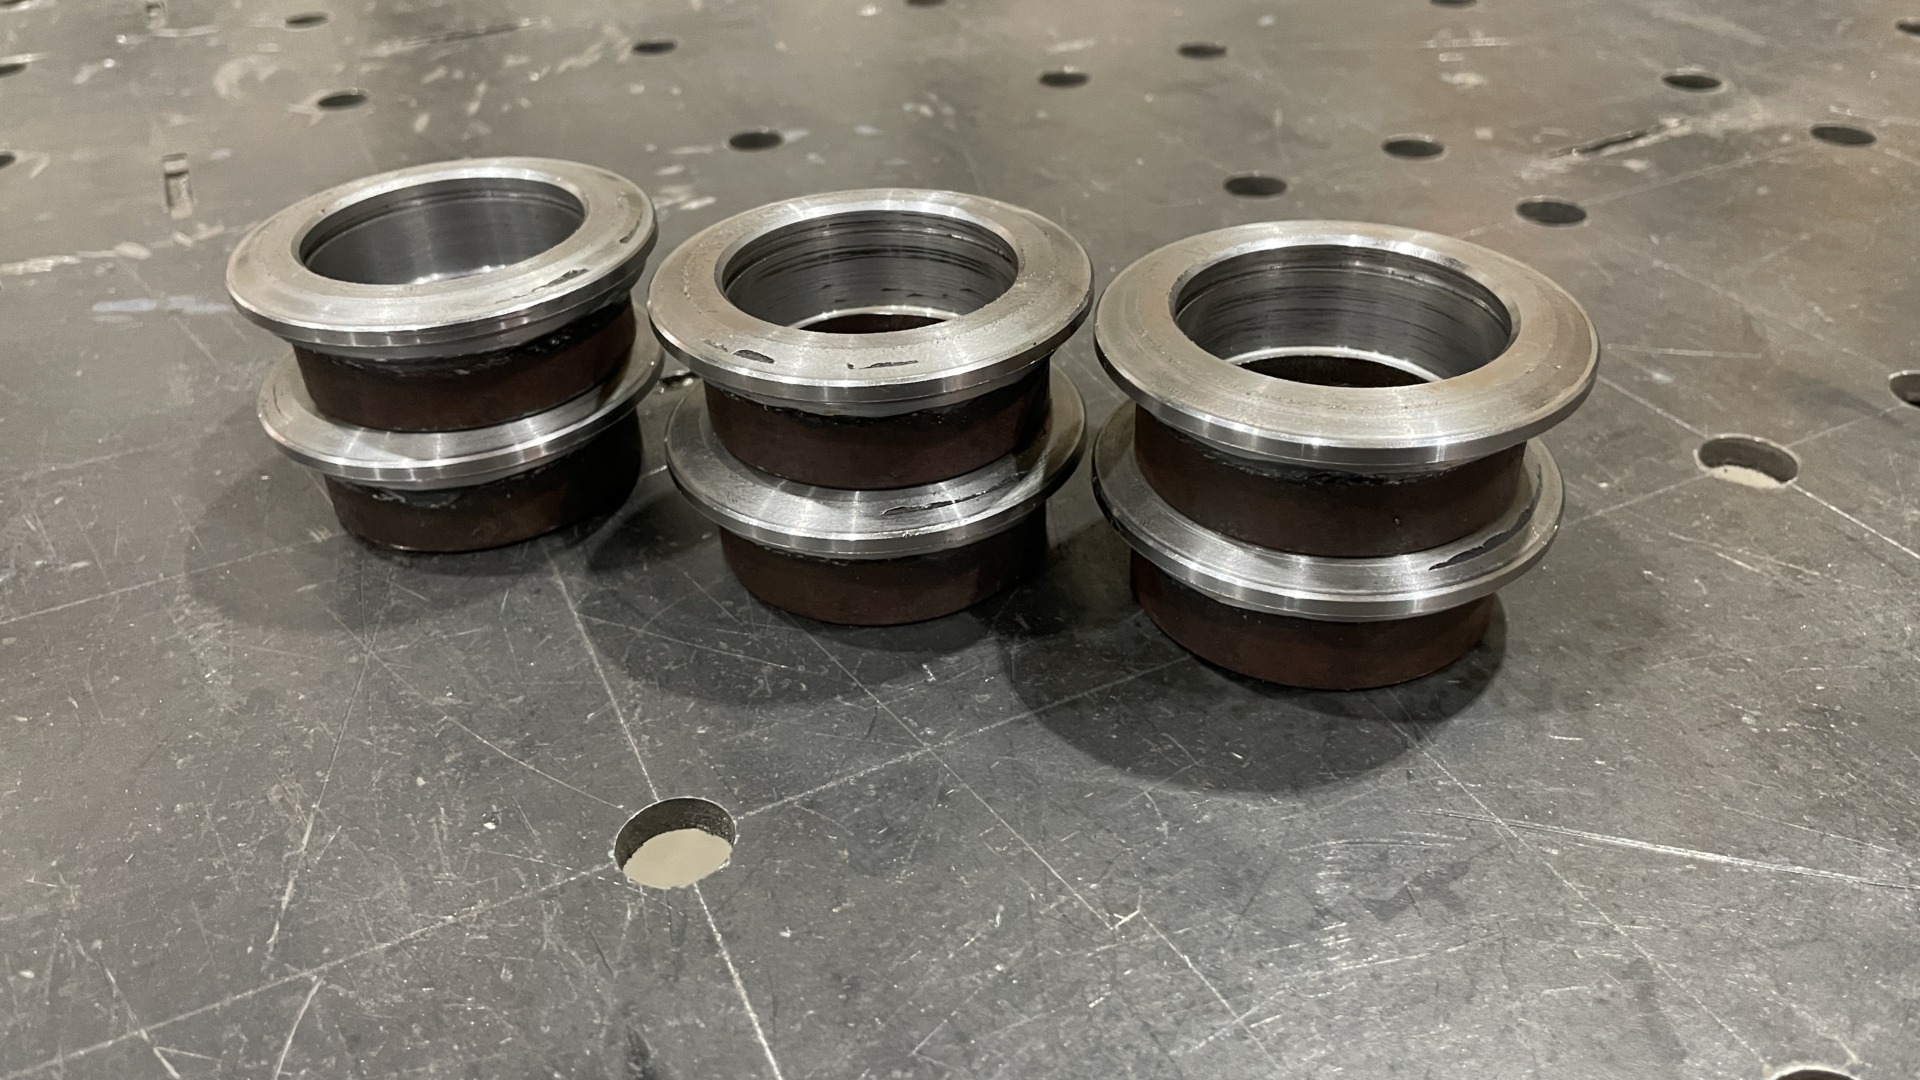
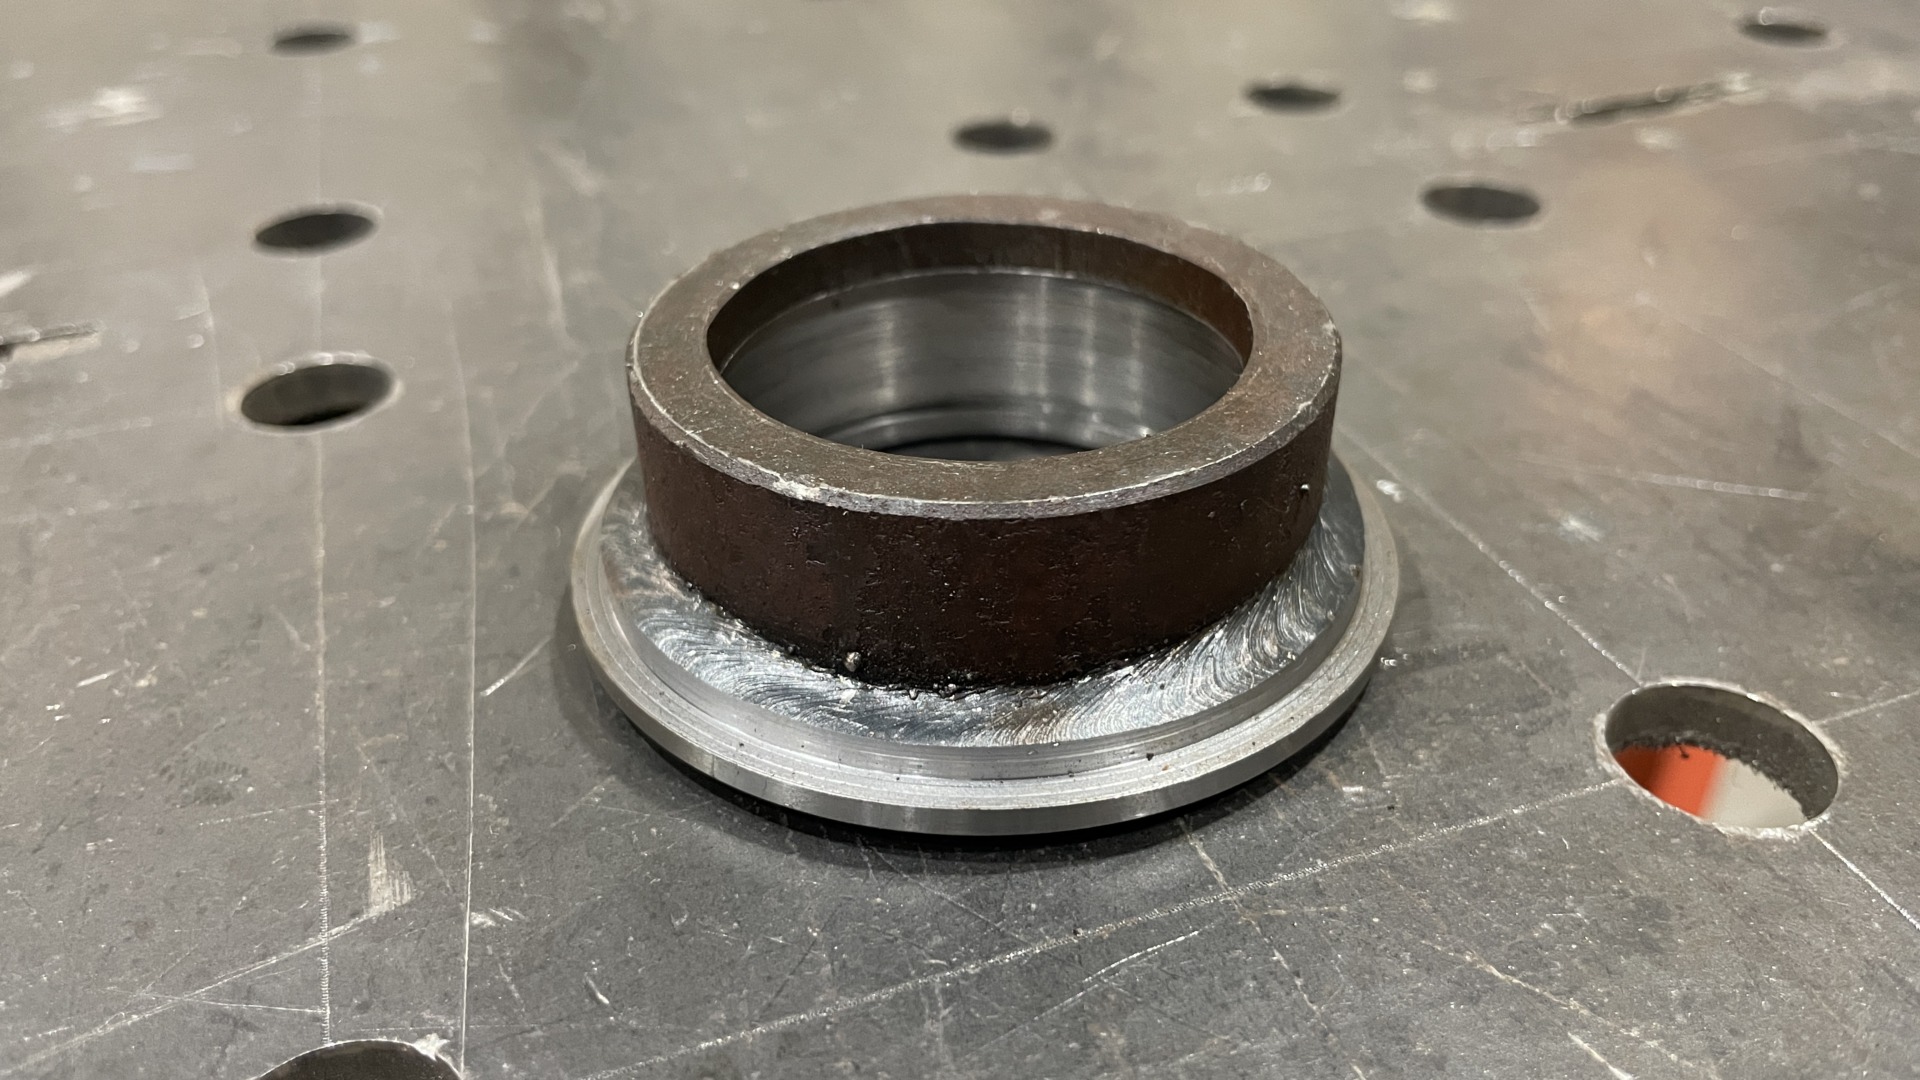
Задача и результат
Заказчик — горно-обогатительный комбинат, где оборудование работает в условиях высокой запылённости, вибраций и абразивного износа. Надёжность уплотнений здесь — не прихоть, а вопрос бесперебойной работы всей линии.
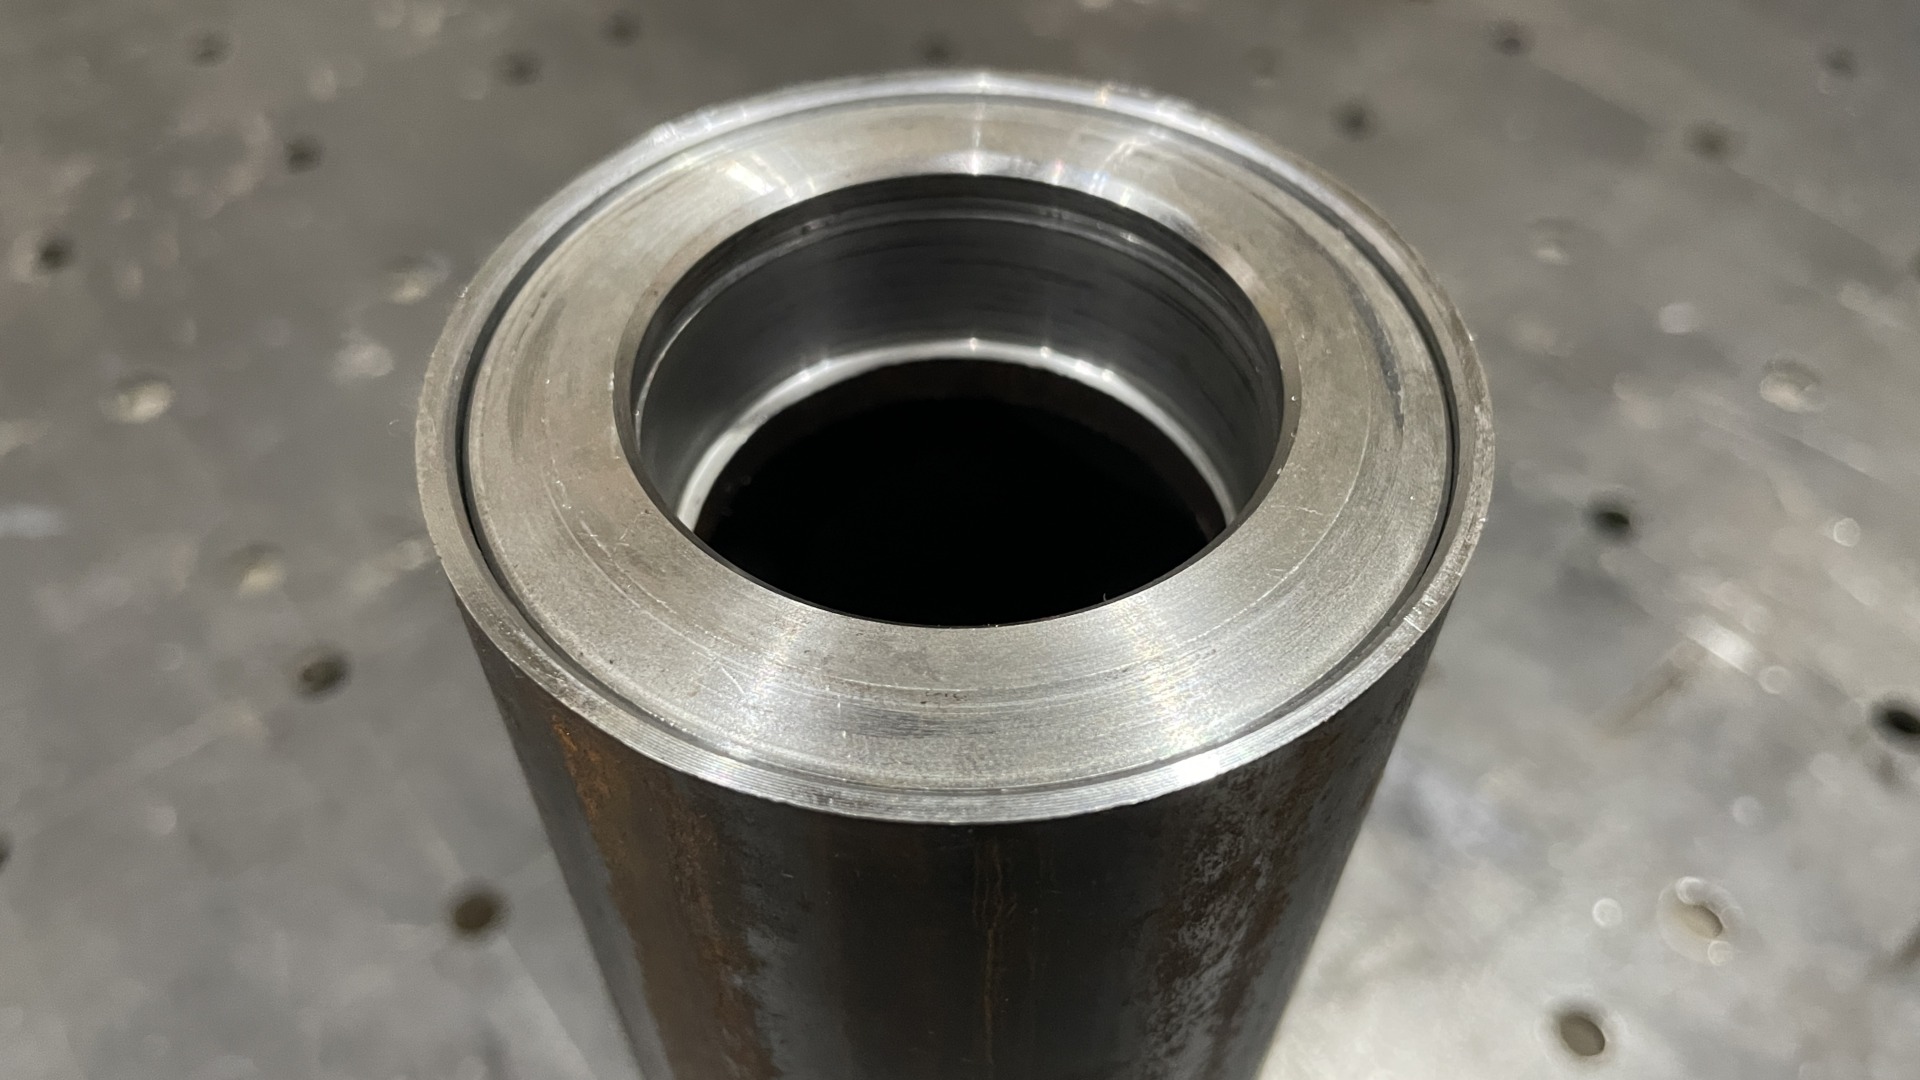
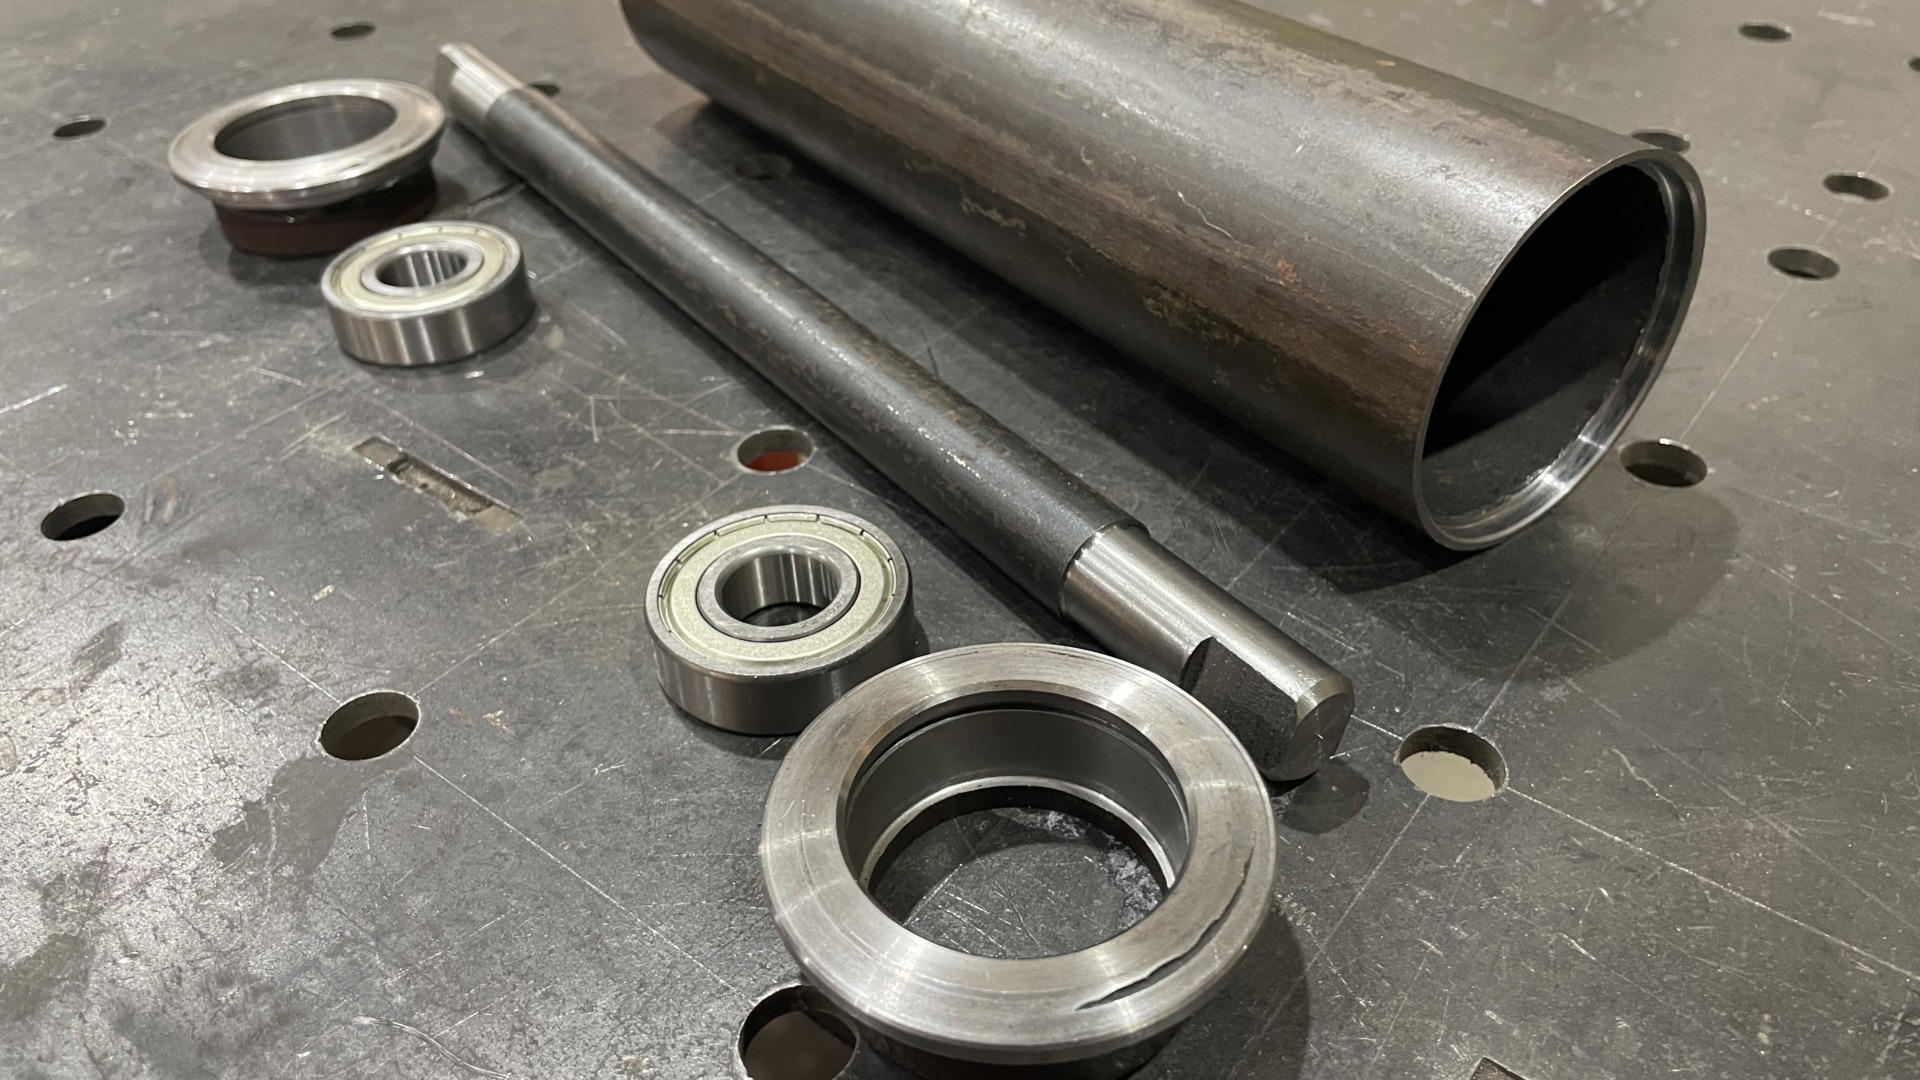
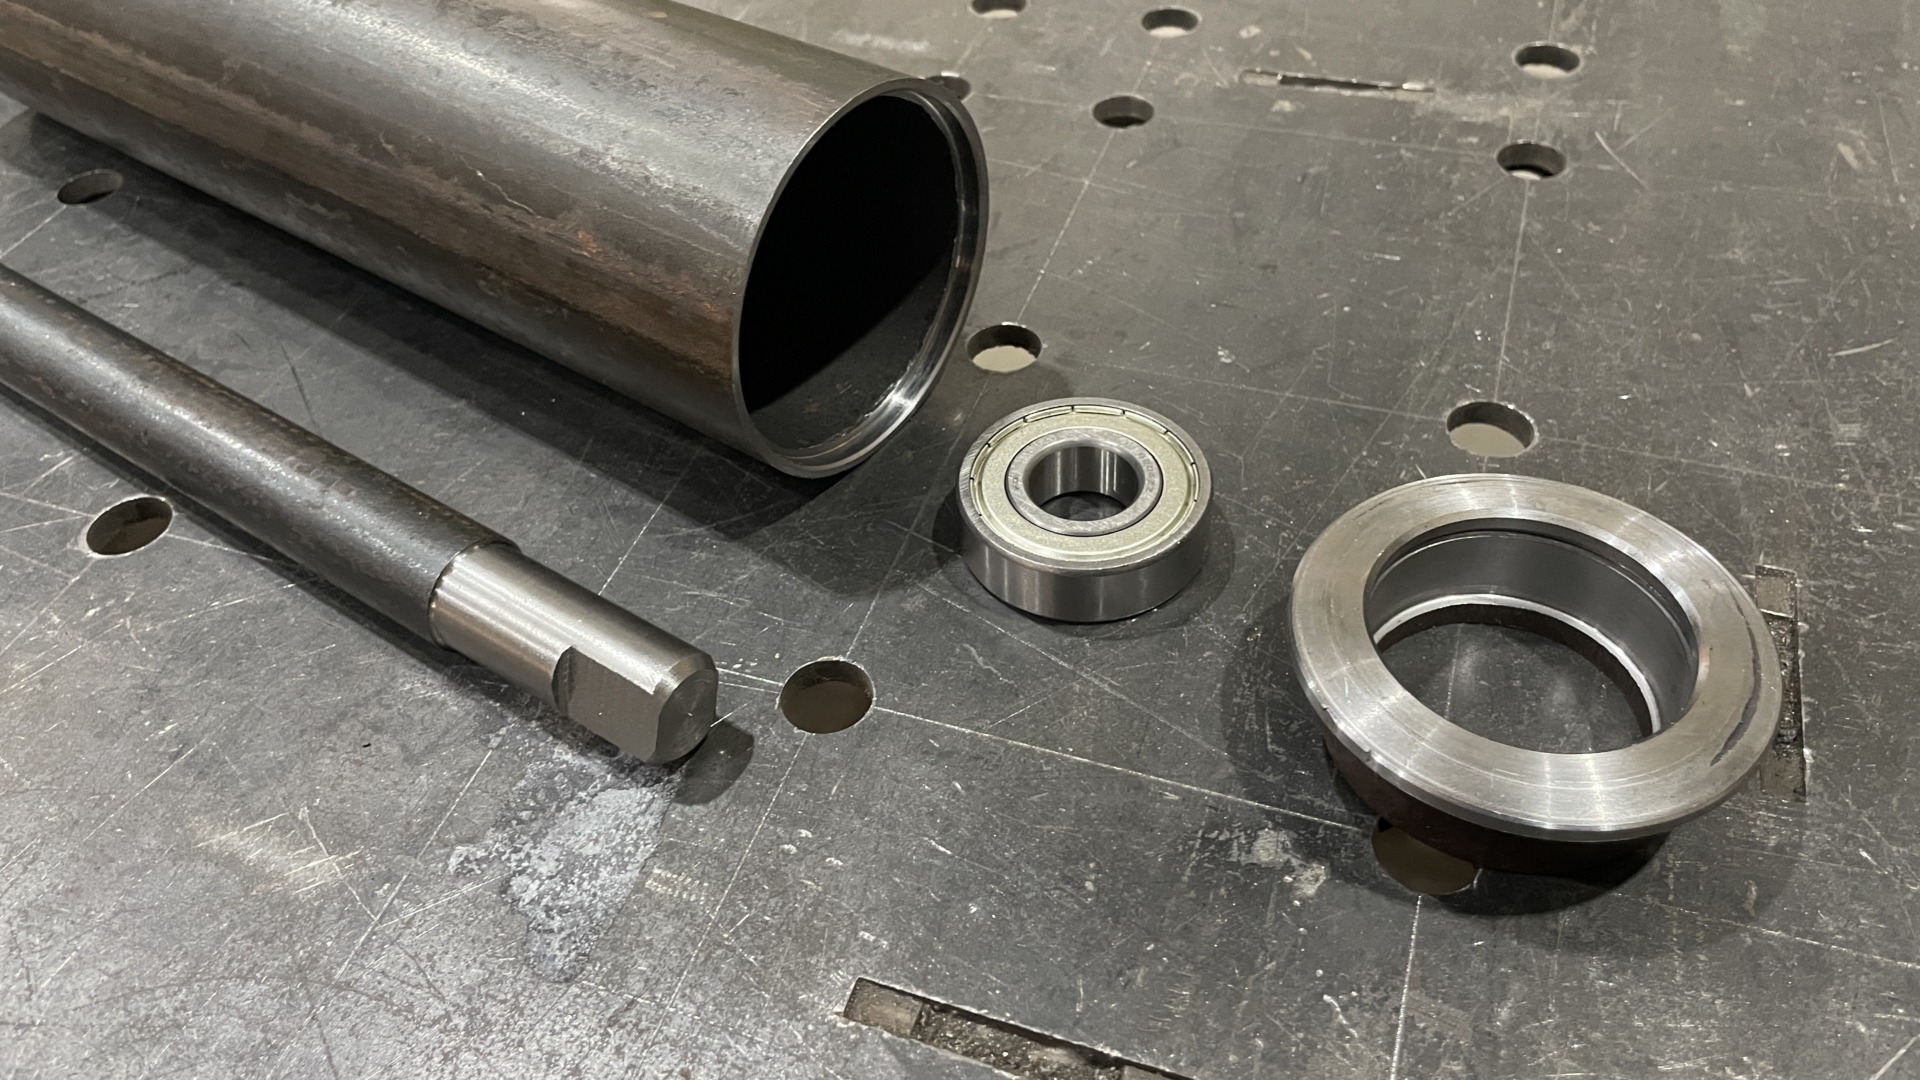
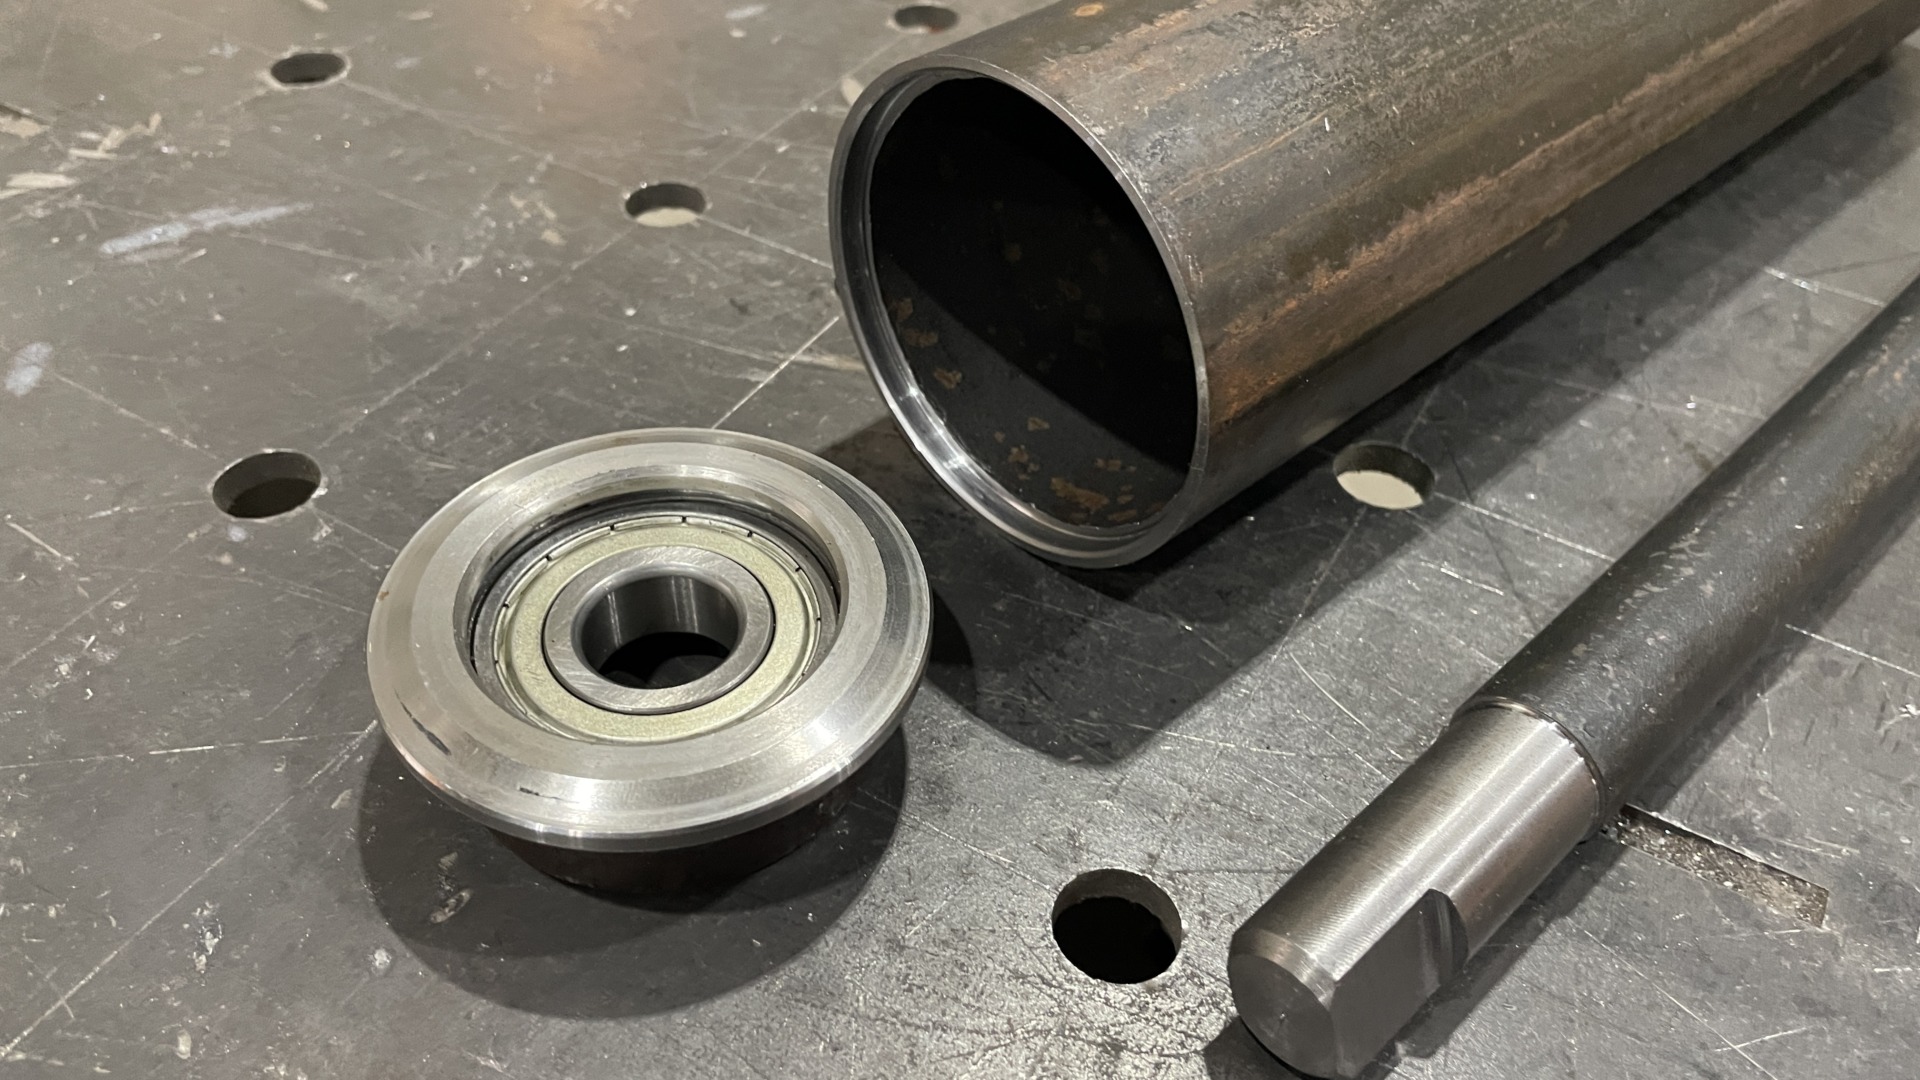
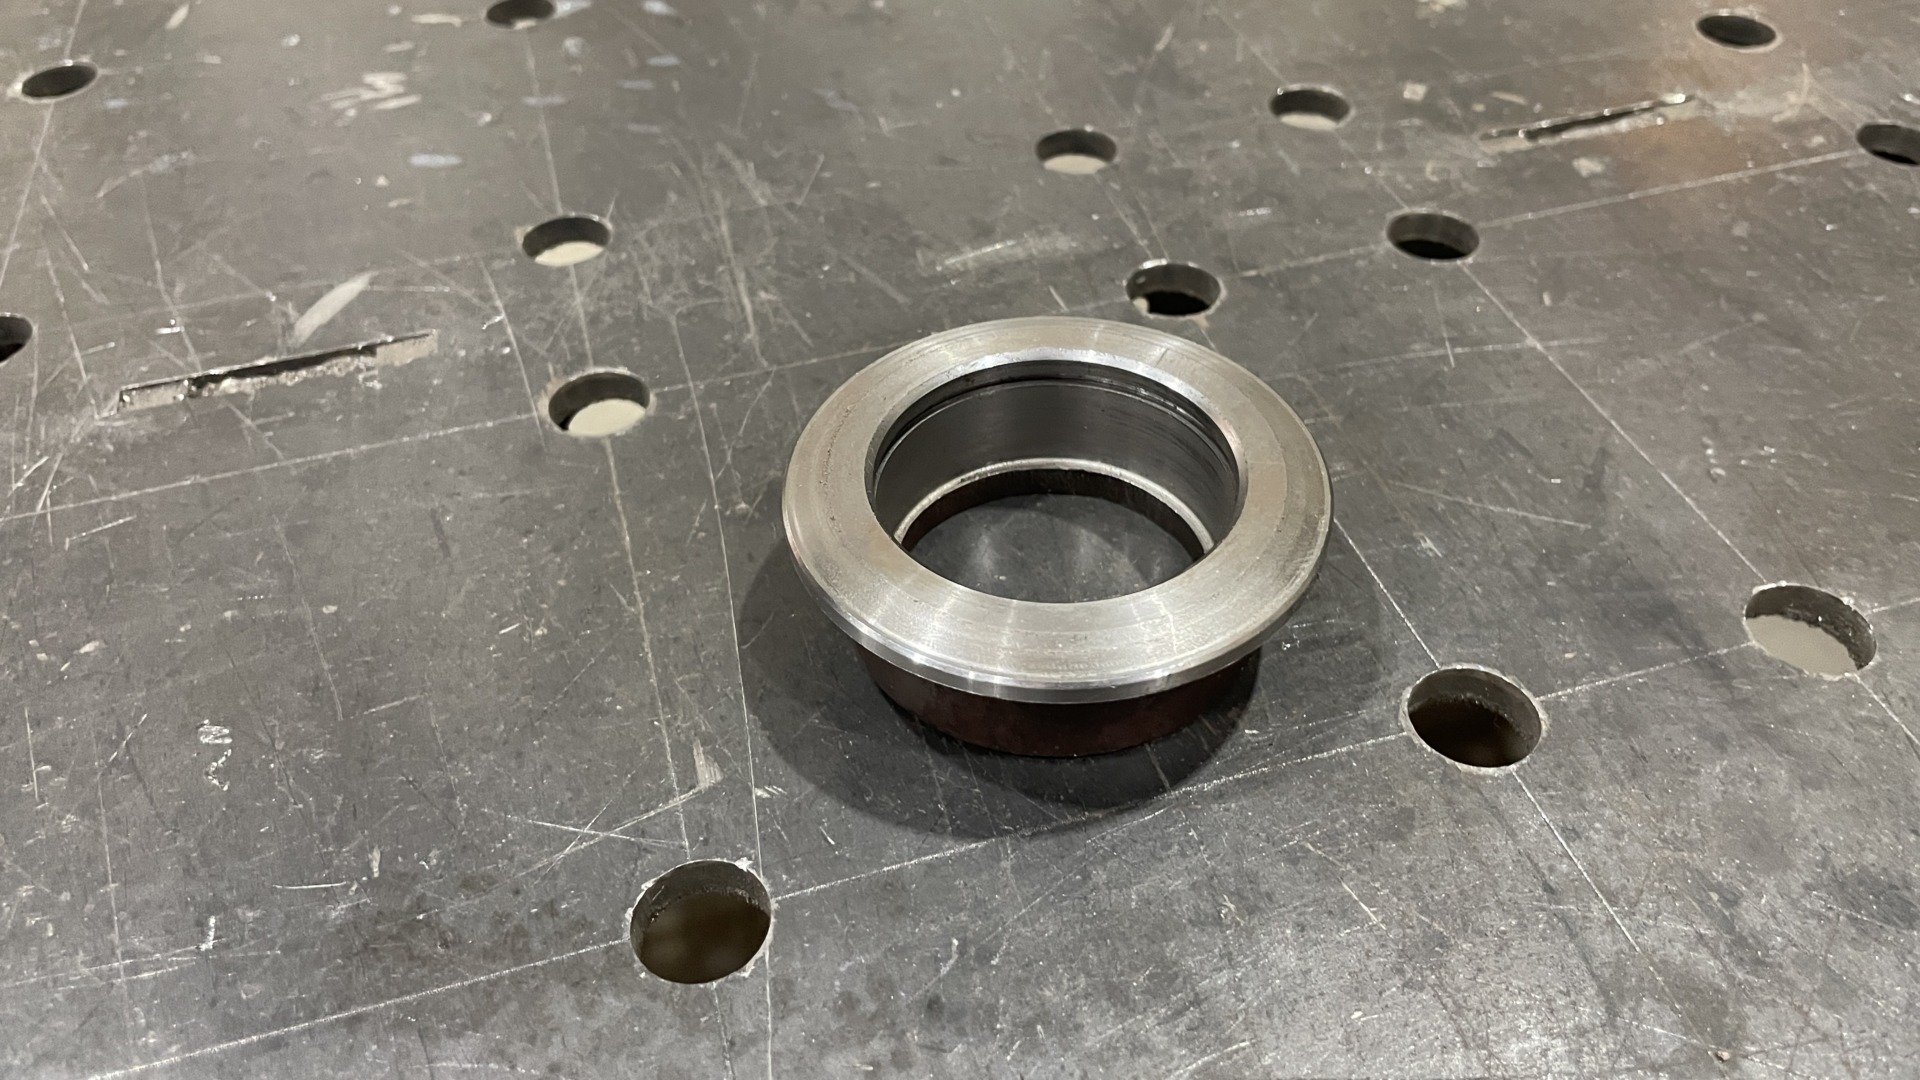
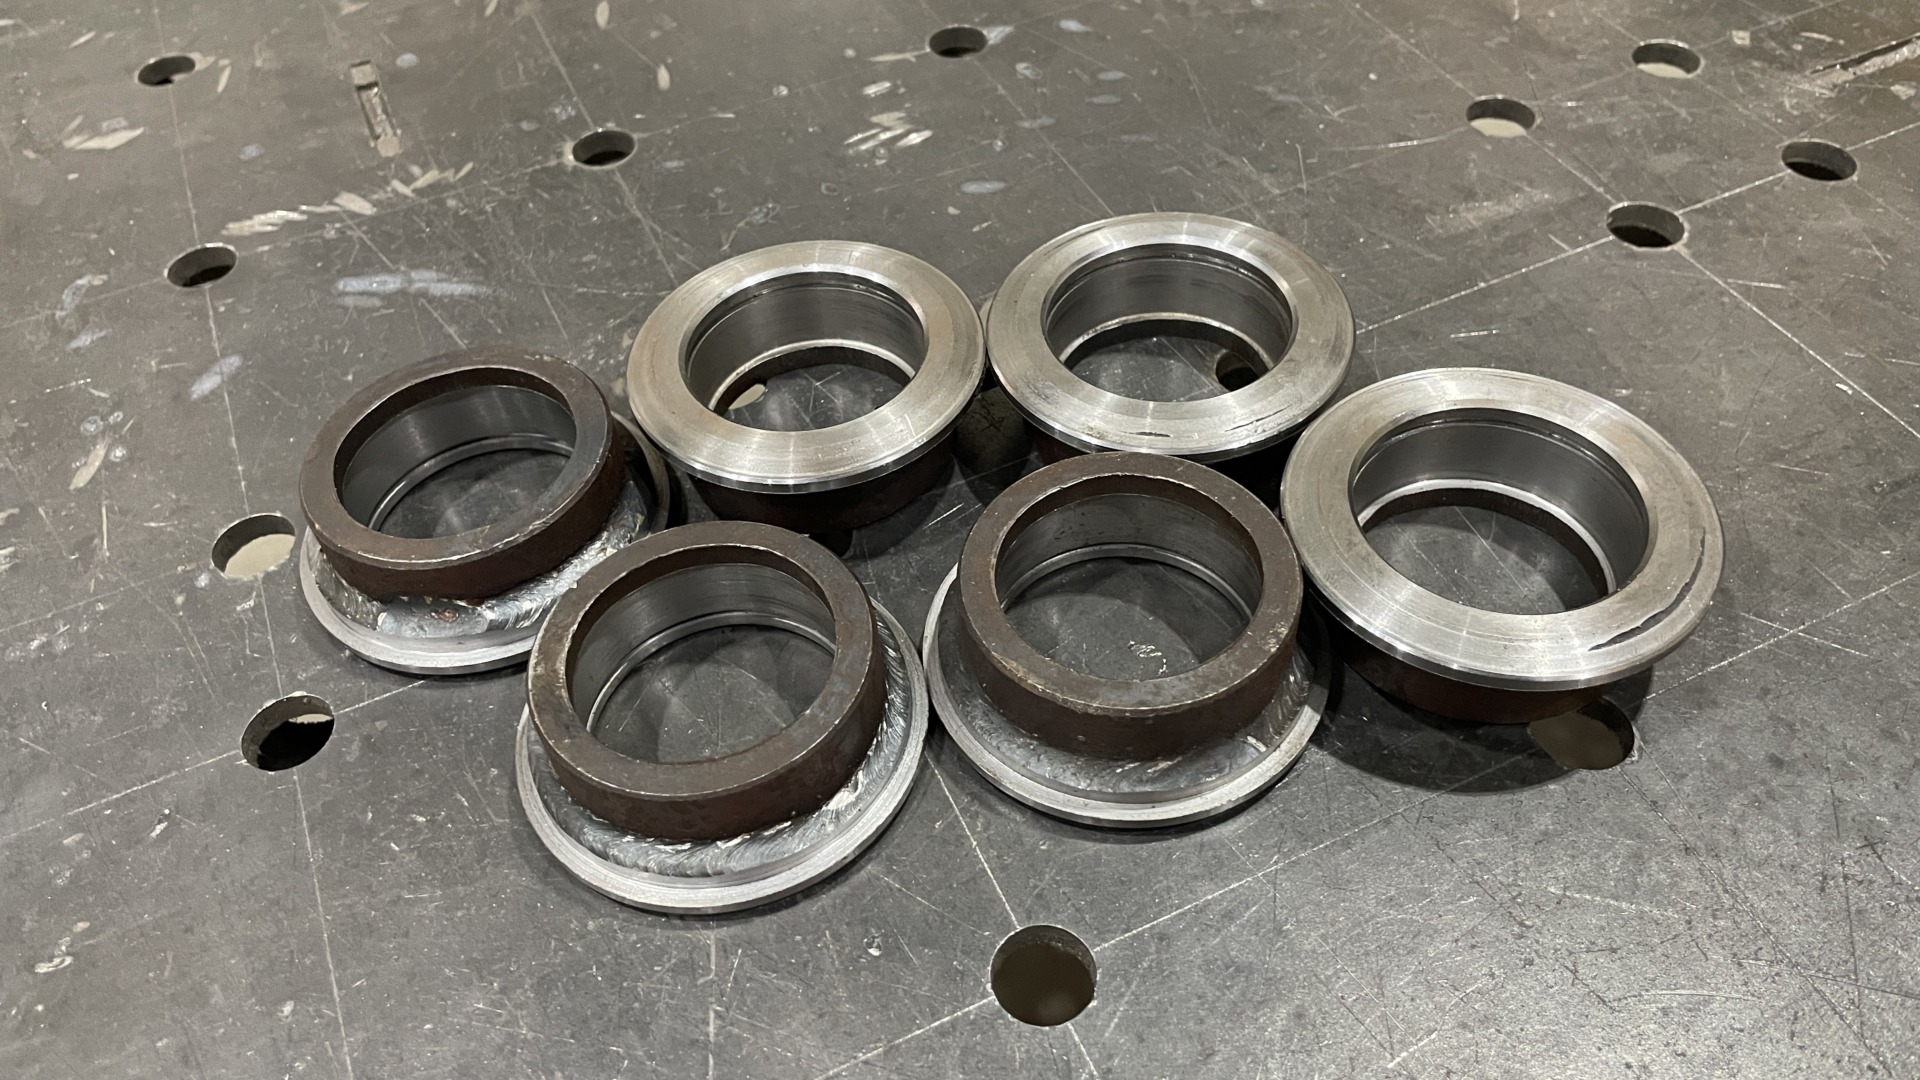
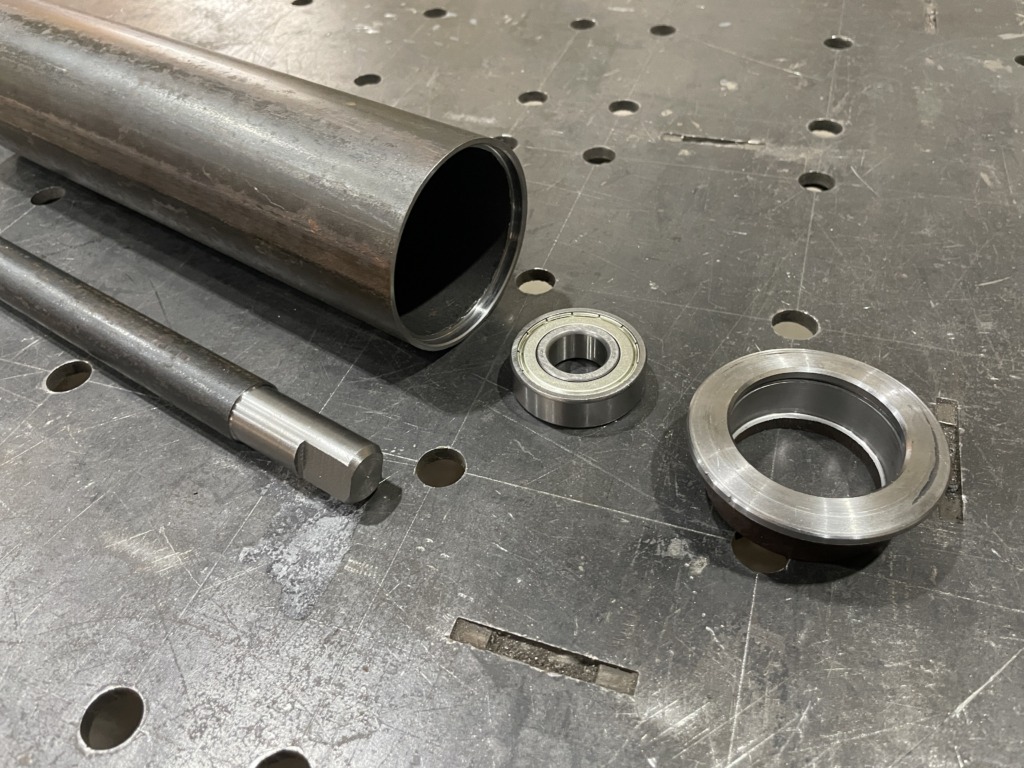
Лабиринтное уплотнение предотвращает попадание пыли и влаги в подшипниковый узел. От его геометрии зависит ресурс ролика: малейшее отклонение зазоров — и защита перестаёт работать. Поэтому каждое изделие изготавливалось по чертежам с жёсткими допусками: шаг лабиринта, посадочные диаметры и соосность контролировались на каждом этапе.
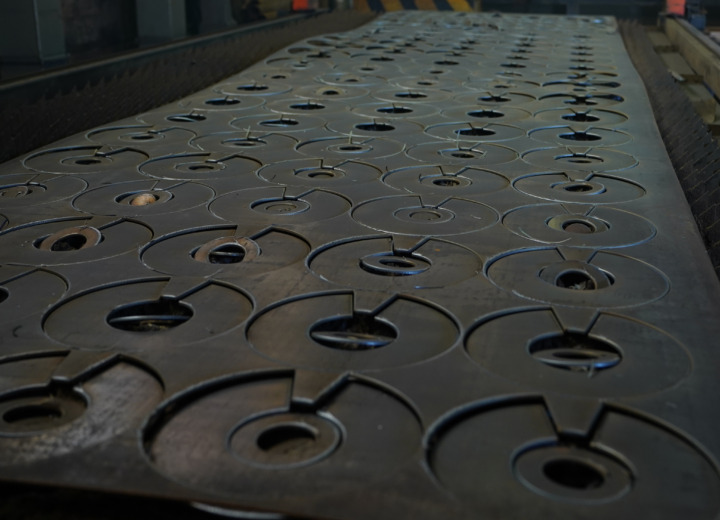
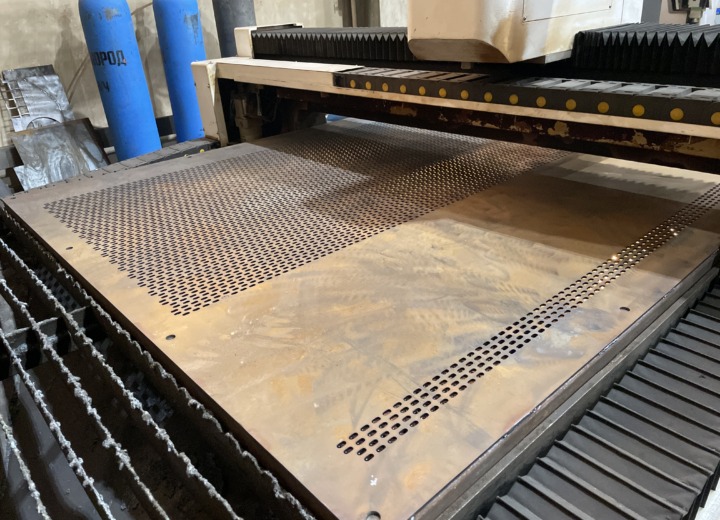
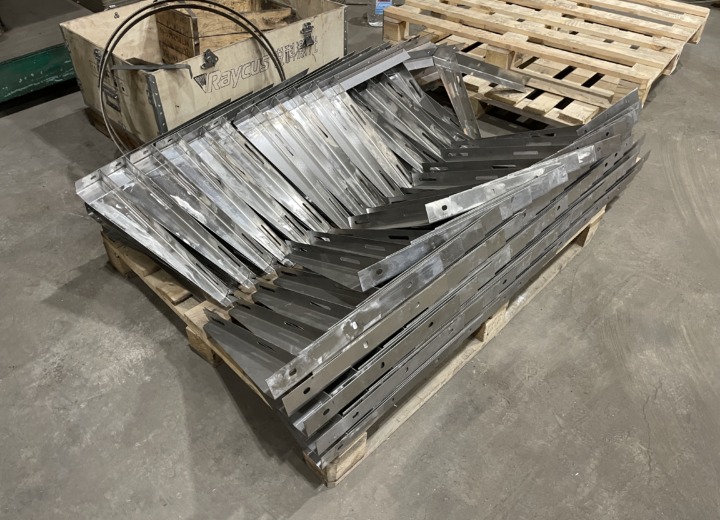
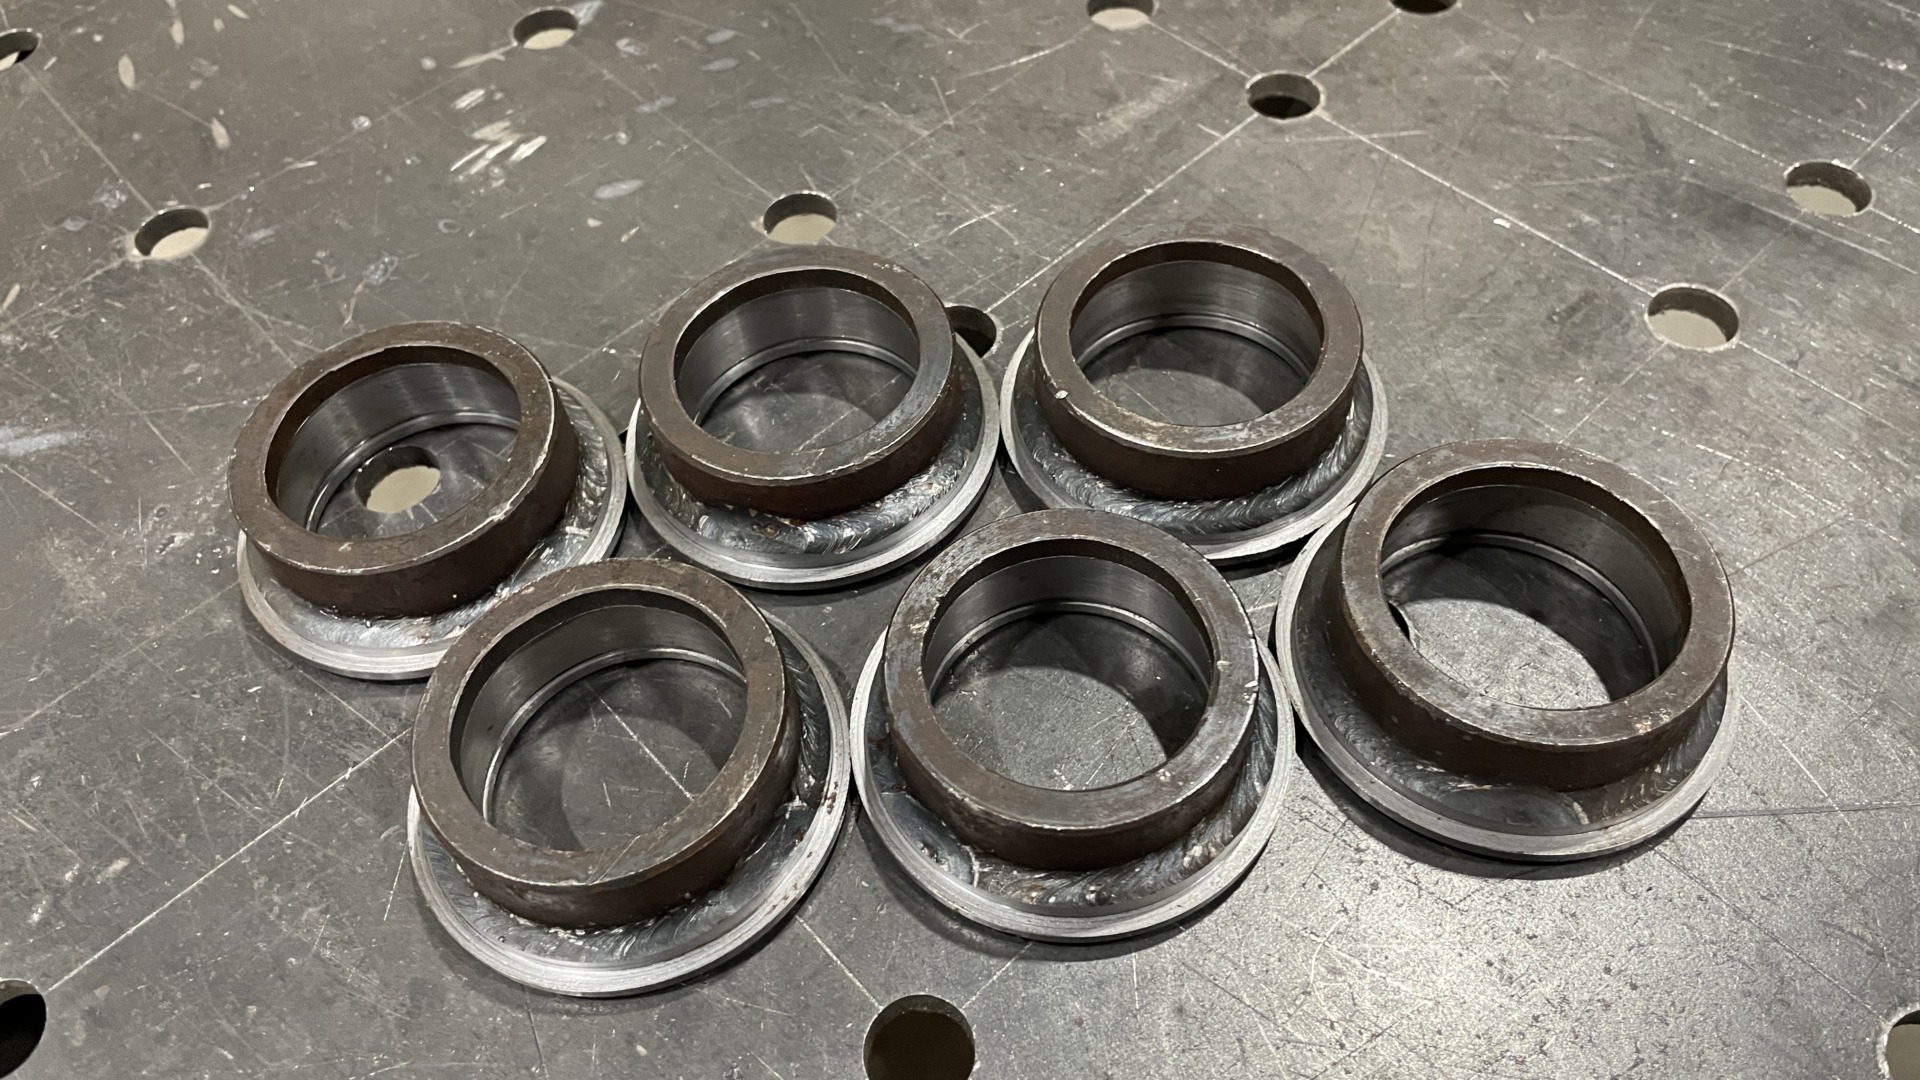
Корпуса варили из листового проката толщиной 4–6 мм. Сначала плазменная резка с ЧПУ давала заготовки с точным контуром — без дополнительной механической обработки. Далее сборку выполняли наfixture-стендах с фиксацией положения: так исключали смещение до сварки. Сварку вели полуавтоматом в защитном газе, а после каждого шва проверяли геометрию — термические деформации корректировали правкой на прессе.
Особое внимание уделили посадочным местам под подшипник: после сварки их обрабатывали на токарно-фрезерном оборудовании, чтобы обеспечить нужный класс точности и соосность. Внутренние поверхности лабиринта прошли зачистку и контроль размеров калибрами.
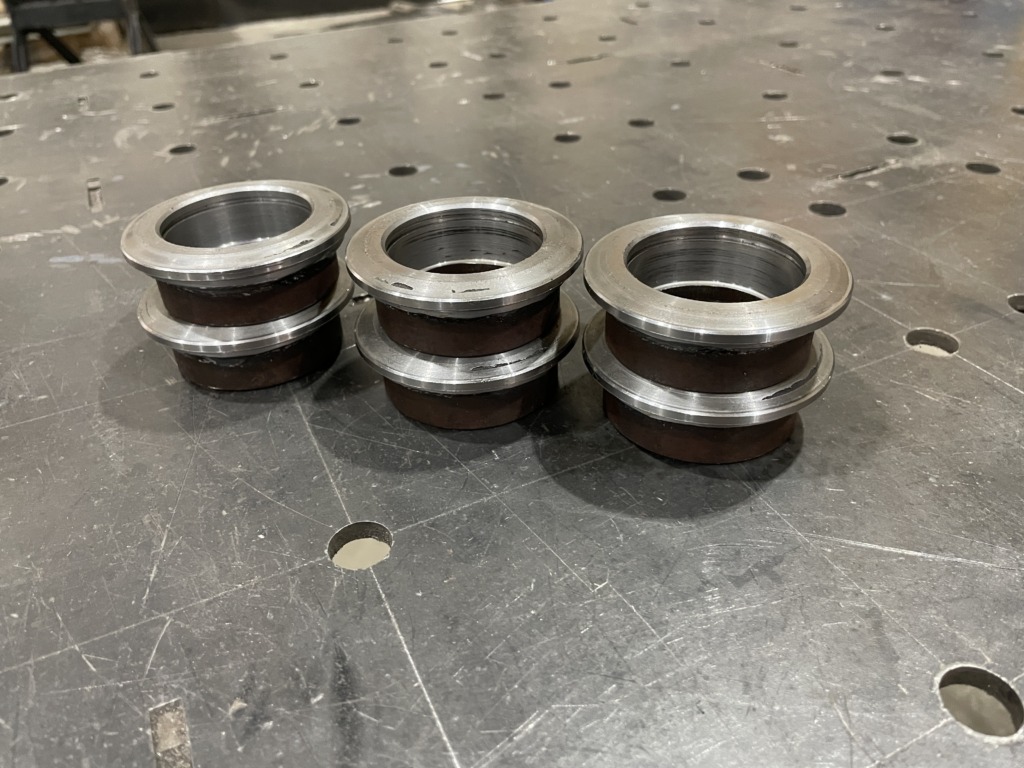
Финишная обработка — дробеструйная очистка и нанесение грунта: корпуса предназначены для агрессивной среды, поэтому защитное покрытие обязательно. Готовые изделия отгрузили партиями по графику, без срыва сроков и брака.
Если вам нужно серийное изготовление сварных корпусов или уплотнений под проект — расскажите о задаче: подберём технологию и рассчитаем сроки.